无锡力光自动化设备公司解读生产线自动化改造常见误区与对策
制造业升级的大潮下,生产线自动化改造早已不是“要不要做”的判断题,而是“怎么做”的必答题。然而,无锡力光自动化设备有限公司在服务大量客户的过程中发现,不少企业在改造初期就埋下了隐患——要么盲目追求“无人化”的噱头,要么在设备选型时只看价格不看工况。这些认知偏差,往往让真金白银的投入打了水漂。
误区一:把自动化等同于“堆设备”
很多企业误以为产线上机器人越多、输送线越长,就越是“工业自动化”。实际上,某零部件厂曾一次性购入12台六轴关节机器人,却因工件来料一致性差,导致视觉引导系统频繁报错,整线节拍反而比人工慢15%。自动化改造的本质是工艺重构,而非设备数量的简单叠加。无锡力光自动化设备有限公司在方案设计阶段,始终坚持“工艺先行”——先梳理物料流、信息流与质量管控点,再决定哪些工位值得自动化,哪些保留人工更具经济性。
误区二:忽视运维数据与柔性换产
另一个高频踩坑点,是只关注设备买回来时的“峰值产能”,却忽略了后续的自动化运维成本与换产灵活性。一条设计产能为每小时600件的装配线,若每周需要换型3次,而每次换型调试耗时超过4小时,实际OEE(设备综合效率)往往不足55%。
力光在交付某电子连接器项目时,特意采用快换治具与参数配方库,将换型时间压缩至32分钟以内。同时,通过边缘侧数据采集模块实时监测振动与电流曲线,提前预警轴承磨损,避免非计划停机。这些看不见的细节,才是智能设备真正创造价值的环节。
破解之道:分阶段实施与验证
想避开以上陷阱,无锡力光自动化设备有限公司建议企业采取“三步走”策略:
- 第一步(离线仿真):用数字孪生工具验证节拍与干涉区,耗时约2~3周,投入不足总预算的3%,却能规避70%以上的布局错误。
- 第二步(单站验证):先改造瓶颈工位,例如焊接或检测工序,对比良率与CT(循环时间)改善数据。
- 第三步(整线集成):仅当单站稳定运行超200小时,再启动整线联调,避免“一步到位”带来的高风险。
这种渐进式改造,尤其适合多品种、小批量的离散制造场景。
需要强调的是,设备制造商的行业经验至关重要。一家做过3C、锂电或汽车焊装线的设备制造企业,与只卖标准机的供应商,给出的方案逻辑完全不同。力光的技术团队会带着秒表与扭矩传感器到客户现场实测,而非仅凭CAD图纸做方案——这种“蹲点式调研”往往能发现诸如螺丝锁附时序不合理、缓存区容量不足等隐性痛点。
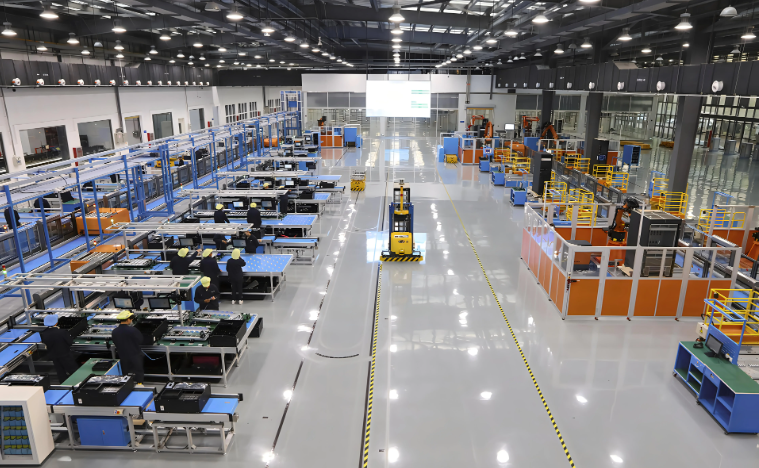
最后给正在规划改造的企业一句忠告:自动化设备的投资回报周期不宜按“理想产能”计算,建议按负载率75%、换型损耗8%来倒推预算。同时,务必在合同中约定关键指标验收方式——例如用CPK值(过程能力指数)而非简单良率来考核装配精度。唯有把每个环节的误差容忍度量化透明,产线升级才能真正从“看得见”走向“赚得回”。